Контроль упаковки
Компьютерное зрение на линии упаковки
Для фабрики, где качество упаковки проверяет человек и не успевает за скоростью линии. Камера над конвейером анализирует каждую упаковку, а оператор видит только отклонения — с типом дефекта, временем и кадром.
- Компьютерное зрение
- Контроль качества
- Отбраковка на линии
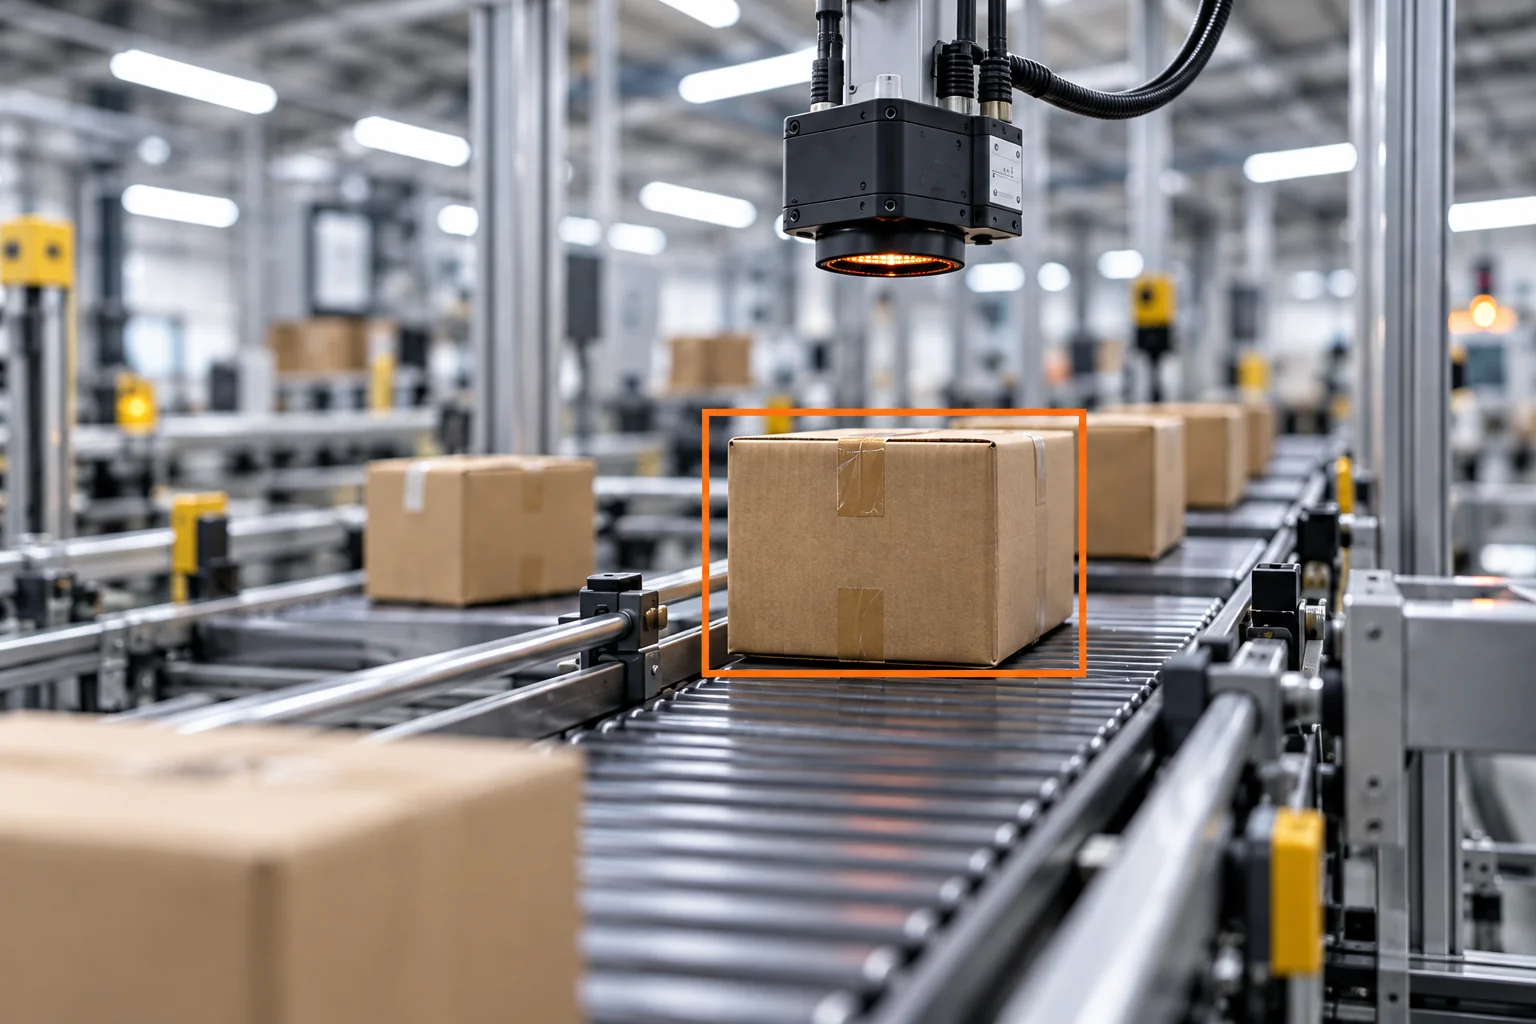
Камера смотрит на каждую упаковку
Глаз человека не может одновременно следить за всей шириной конвейера — особенно когда линия идёт быстро, а дефект занимает несколько миллиметров. Взгляд устаёт, привычное перестаёт замечаться, и дефект, который утром поймали бы сразу, к концу смены уходит в отгрузку. Камера смотрит на каждую единицу продукции одинаково внимательно, без пауз и смен.
Сверху над лентой ставится камера, рядом — подсветка: ровный свет здесь не деталь, а часть технологии, потому что блики и тени легко принять за дефект. Кадр уходит на вычислительный сервер, где нейросеть сравнивает изображение с эталоном и ищет отклонения. Проверок несколько в одном кадре: поверхностные дефекты и деформация формы, этикетка и маркировка со штрихкодом и датой, комплектность — сколько единиц в блоке и всё ли на месте.
- Камера над конвейерной лентой и ровная подсветка
- Анализ каждой единицы продукции в потоке
- Поверхностные дефекты, форма и целостность
- Этикетка, маркировка, штрихкод и комплектность
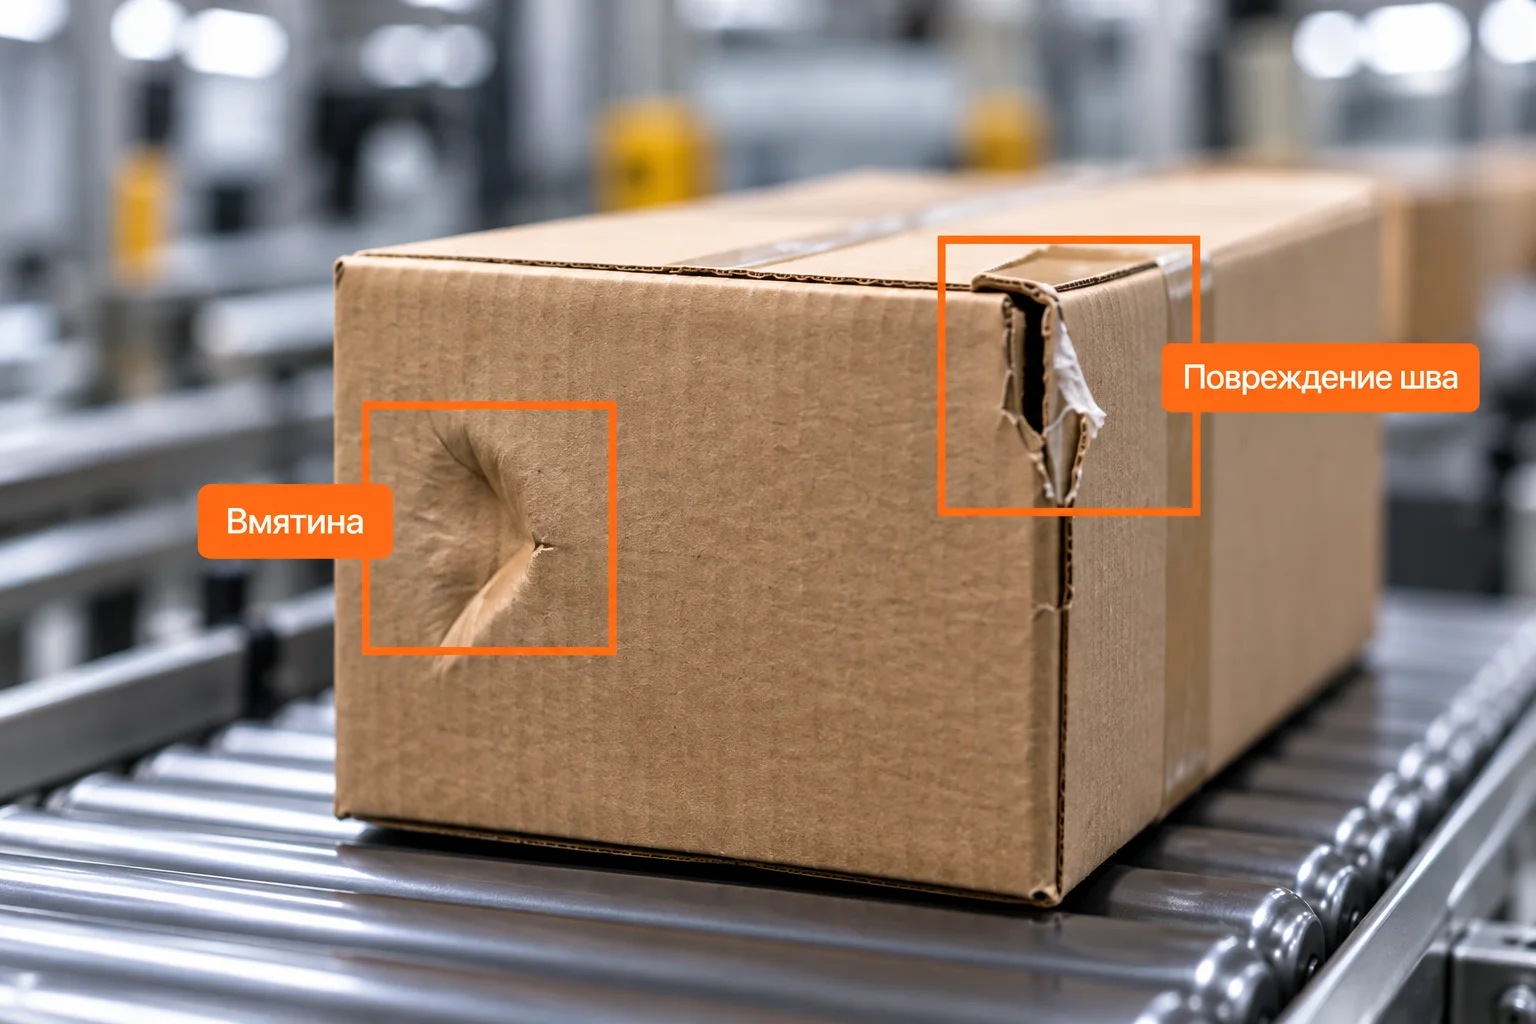
От кадра к решению и журналу
Найденное несоответствие превращается в событие с типом дефекта, временем и кадром: оператор видит фрагмент изображения и понимает, что именно произошло, а не догадывается по счётчику брака. Одновременно система отправляет управляющий сигнал на линию — на отбраковку конкретной единицы или на остановку участка. Режим выбирается под экономику производства: полная остановка на каждый дефект иногда дороже, чем потери от брака.
Дальше работает журнал. Отбракованная единица — это единичный случай, а статистика по дефектам — основа для улучшения процесса: видно, где проблема повторяется, на каком продукте и после какой операции. Основную пользу фабрики часто получают именно на этом шаге, потому что контроль качества превращается из набора разрозненных случаев в данные.
- КамераСнимает упаковку на ленте
- МодельИщет отклонения от эталона
- СобытиеТип дефекта и кадр
- ОтбраковкаСигнал на линию в потоке
- ДефектыВмятины, надрывы, загрязнения
- КомплектностьКоличество единиц в блоке
- ЖурналТип дефекта, время и кадр
Компьютерное зрение для контроля упаковки: как это работает на линии
Визуальный контроль упаковки упирается в скорость линии и усталость оператора. Разбираем, как устроена система машинного зрения — от камеры и подсветки до отбраковки и журнала дефектов.
Почему визуальный контроль упаковки упирается в предел
Классическая схема контроля выглядит так: оператор стоит у конца линии и смотрит на продукцию. Пока скорость невысокая, это работает. Но когда через участок идут десятки единиц в минуту, а размер дефекта — несколько миллиметров, человеческое внимание перестаёт быть надёжным инструментом.
Проблема даже не в невнимательности. Взгляд человека устроен так, что привычное перестаёт замечаться, а к концу смены усталость накапливается. Дефект, который утром был бы пойман сразу, к вечеру уходит в отгрузку. Отсюда — возвраты, рекламации и переделки, стоимость которых выше, чем стоимость контроля.
Как устроена система контроля упаковки
Решение состоит из трёх слоёв. Первый — съёмка: камера над конвейером и стабильная подсветка. Свет здесь не деталь, а часть технологии: без ровного освещения блики и тени дают ложные срабатывания, а система, которая «видит дефекты» на нормальной упаковке, оператору бесполезна.
Второй слой — вычислительный: сервер с нейросетевой моделью, которая анализирует кадр. Модель обучается на изображениях конкретного продукта и его упаковки, поэтому знает, как выглядит норма, а как — отклонение. Типовые задачи: детекция поверхностных дефектов, проверка геометрии и целостности, верификация печати, этикеток и штрихкодов, контроль комплектности.
Третий слой — действие. Найденное несоответствие превращается в событие для оператора и в управляющий сигнал на линию: отбраковку конкретной единицы или остановку участка. Дальше работает журнал — фиксация типа дефекта, времени и кадра.
Где проходит граница возможностей
Машинное зрение надёжно решает то, что видно на изображении: форма, поверхность, печать, маркировка, количество. Внутренние дефекты, качество шва изнутри или содержимое непрозрачной упаковки — это уже другая задача, и для неё нужны другие сенсоры.
Ещё один фактор — эталон. Пока модель не обучена на конкретном продукте, она не отличит допустимое отклонение от дефекта. Поэтому внедрение начинается не с покупки камеры, а со сбора и разметки изображений реальной линии.
Что учесть, если делаете похожее
Начните с аудита линии, а не с выбора камеры. Нужно понять скорость потока, ширину ленты, размеры дефектов, которые важны, и условия освещения на участке. От этих параметров зависит выбор оптики и то, где вообще стоит ставить камеру.
Заранее решите, что система делает при обнаружении дефекта: останавливает линию, сбрасывает конкретную единицу или только уведомляет оператора. Пороги чувствительности настраиваются так, чтобы система помогала работе линии, а не мешала ей.
И не пренебрегайте журналом. Статистика по дефектам показывает, где проблема повторяется и что стоит поправить в процессе. Это уже не контроль отдельной единицы, а основа для улучшения производства.
Такое же зрение — для склада, теплицы или стройки
Схема не меняется: камера смотрит на объект, модель сравнивает с эталоном, система выдаёт событие и записывает результат. Меняются объект и список того, что считается дефектом.
- Склады и логистикаКамера фиксирует повреждения на паллетах и грузах, а система сама считает единицы и читает этикетки.
- Ритейл и полкиПроверка выкладки и ценников по кадру с камеры вместо ручного обхода зала несколько раз в день.
- МеталлообработкаКонтроль поверхности деталей после обработки: царапины, задиры и несоответствия геометрии выявляются в потоке.
- Пищевое производствоПроверка целостности упаковки, правильности маркировки и комплектности на высокой скорости линии.
Частые вопросы
Какие дефекты может находить компьютерное зрение?
Те, что видны на изображении: вмятины, деформации, надрывы, загрязнения, смещение или отсутствие этикетки, нечитаемый штрихкод, несоответствие маркировки и некомплект. Точный список определяется под конкретный продукт.
Нужно ли останавливать линию при каждом дефекте?
Не обязательно. Система может работать в нескольких режимах: только уведомлять оператора, сбрасывать конкретную единицу или останавливать участок. Режим выбирается под экономику производства.
Почему клиент не назван?
Проект выполнен для частной производственной фабрики, название которой мы не раскрываем. Все изображения — иллюстрации, а не кадры с производства.
Сколько нужно данных, чтобы модель работала?
Модель обучается на изображениях конкретного продукта и его упаковки, поэтому на старте нужен сбор и разметка кадров с реальной линии. Объём зависит от разнообразия упаковки и количества типов дефектов, которые важно ловить.
Как система справляется с ложными срабатываниями?
Основной источник ошибок — нестабильное освещение, поэтому подсветка и выбор места для камеры решаются на этапе проектирования. Дополнительно пороги чувствительности настраиваются так, чтобы система не мешала работе линии.
Что делать с данными о дефектах?
Система ведёт журнал: тип несоответствия, время, продукт и кадр. По этим данным видно повторяющиеся причины, и это уже не контроль отдельной единицы, а основа для улучшения процесса.
Изображения — иллюстрации, не кадры с производства заказчика.